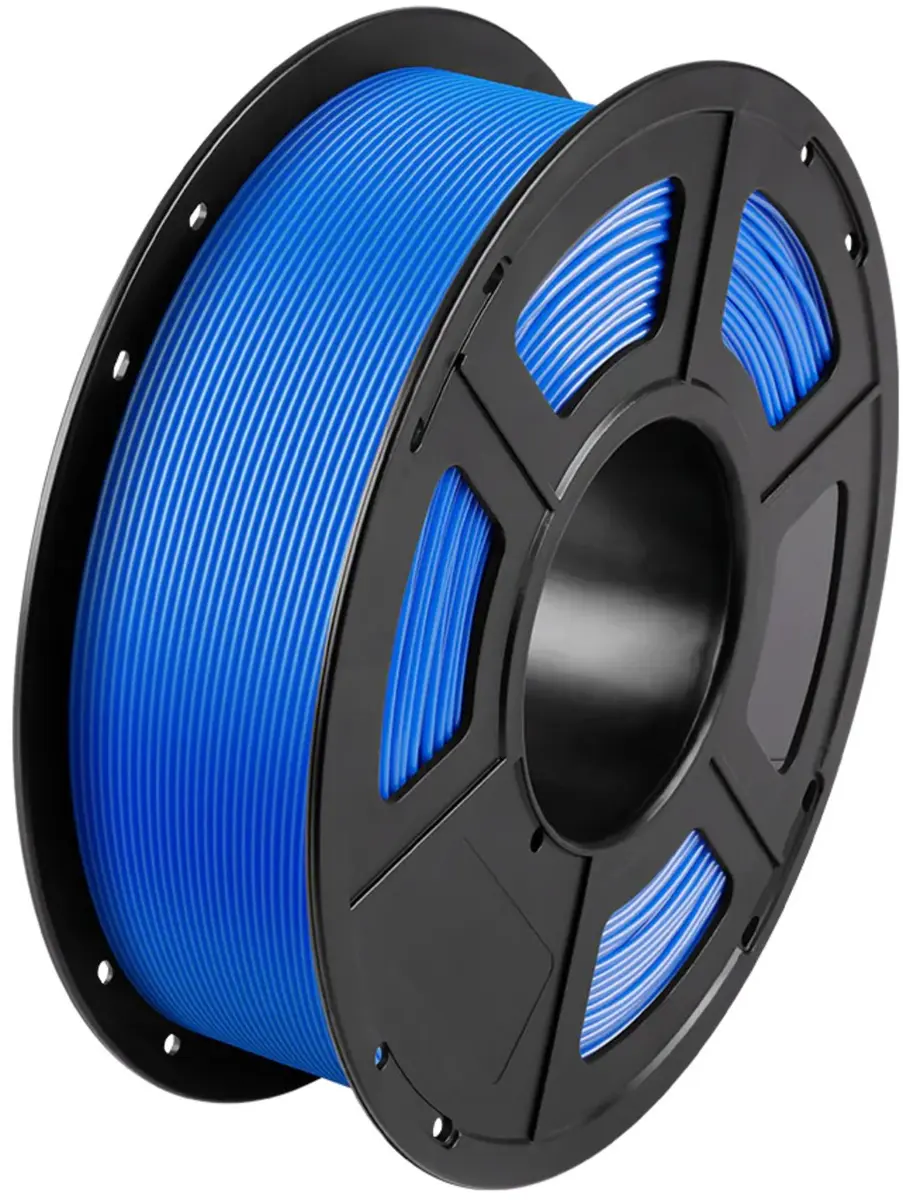
AnyCubic PETG нить синего цвета диаметром 1,75 мм на катушке 1 кг — полиэфирный материал для FDM 3D-принтеров. PETG сочетает в себе прочность, химическую стойкость и хорошую адгезию между слоями при пониженной склонности к короблению по сравнению с некоторыми другими термопластами. Материал подходит для функциональных прототипов, механических деталей, корпусов и долговечных визуальных изделий синего цвета.
Преимущества
Нить PETG от AnyCubic обеспечивает прочность на разрыв и ударную вязкость, а также повышенную устойчивость к химическим воздействиям и влаге по сравнению с PLA. Диаметр 1,75 мм и равномерная намотка на катушку обеспечивают стабильную подачу и надежное сцепление слоёв. Низкая склонность к деформации при печати упрощает изготовление больших или плоских деталей. Синий цвет обеспечивает однородный внешний вид без обязательной послепечатной обработки для базового качества поверхности.
Подходит для
- Функциональных прототипов и механических деталей, требующих прочности и устойчивой адгезии слоёв
- Корпусов, кронштейнов и креплений, где важны химическая стойкость и размерная стабильность
- Деталей с визуальной функцией, которым требуется прочное синее покрытие
- Изделий, подлежащих последующей шлифовке, покраске или химической отделке
Когда может быть не подходящим
PETG обладает меньшей жесткостью по сравнению с PLA и может не подойти для деталей, где требуется крайне высокая жесткость или стабильность при высоких температурах. При неотлаженных настройках печати материал может давать больше нитей (стрингинга). Для задач с очень высокими требованиями к температурной стойкости или геометрической точности стоит рассмотреть другие инженерные пластики.
Ключевые характеристики
- Материал: PETG (модифицированный полиэтилентерефталат)
- Диаметр: 1,75 мм номинал
- Вес: катушка 1 кг
- Цвет: синий
- Совместимость: FDM/FFF принтеры, принимающие 1,75 мм нить
Как использовать
Загрузите нить 1,75 мм в FDM-принтер, настроенный для PETG. Типичные температуры печати выше, чем для PLA; уточните рекомендуемые значения для сопла и стола в инструкции к принтеру и материалу. Используйте подогреваемый стол и подходящую поверхность для платформы, чтобы улучшить адгезию и снизить коробление; умеренная температура стола и чистая поверхность помогут первому слою. Отрегулируйте рекструкцию и скорость печати, чтобы уменьшить образование нитей и улучшить качество поверхности. После печати давайте деталям медленно остыть для сохранения размерной стабильности.
Что учитывать перед покупкой
- Убедитесь, что ваш 3D-принтер поддерживает нить 1,75 мм и способен достигать температур для PETG
- Оцените требуемые механические свойства — PETG обеспечивает баланс прочности и гибкости, но жесткость ниже, чем у PLA
- Проверьте посадку катушки и путь подачи нити в вашем принтере для равномерной подачи
- Учтите необходимость послепечатной обработки (шлифовка, покраска, химическая отделка) для требуемой поверхности
Рекомендации по применению
Для оптимального результата печатайте с подогреваемым столом, при умеренных температурах сопла и контролируемых настройках рекструкции. Снижайте скорость первого слоя для улучшения адгезии и уменьшающего охлаждающего вентилятора на начальных слоях. Храните катушку в сухом месте или в закрытом контейнере с осушителем для сохранения качества нити.